Visitar una fábrica de cintas antes de cursar un pedido importante es una de las decisiones más acertadas que puede tomar un comprador B2B. Una ficha técnica indica lo que un proveedor afirma producir; una inspección de fábrica muestra lo que realmente entrega. Aun así, la mayoría de los compradores llega a la fábrica sin una lista de verificación clara y se marcha sin saber si acertó.
Este artículo ofrece una lista de verificación completa, zona por zona, basada en lo que compradores profesionales y auditores de calidad comprueban al abastecerse de cintas de fabricantes de China y de otros países. Utilícela como guía durante su próxima visita a la fábrica o compártala con un agente de inspección externo si no puede asistir en persona.
Antes de llegar: documentación que conviene solicitar por adelantado
Las fábricas sólidas aceptan el escrutinio con naturalidad. Antes de concertar la visita, solicite estos documentos para revisarlos con antelación; este solo paso ya descarta a los proveedores incapaces de cumplir los estándares básicos:
- Licencia de actividad y licencia de exportación — confirman que la fábrica está legalmente registrada y autorizada para exportar
- Certificado ISO 9001 — acredita que su sistema de gestión de la calidad existe sobre el papel
- Informes de ensayo de muestras — resistencia a la tracción, solidez del color y resistencia a los UV del producto previsto. Si no sabe cómo interpretarlos, consulte nuestra guía para descifrar informes de ensayo de cintas.
- Documentación de la capacidad de producción — número de telares, producción mensual y plazos de entrega estimados
- Lista de referencias de clientes — nombres verificables de marcas o distribuidores a los que suministran actualmente
Zona 1: tamaño de la empresa y capacidad de producción
La primera impresión cuenta, pero hay que comprobar que se corresponde con la realidad. Recorra las instalaciones con estos puntos de control:
- Superficie registrada: solicite ver los documentos de propiedad o el contrato de arrendamiento. Algunos proveedores muestran una sala de exposición mientras subcontratan la producción a terceros.
- Número y tipo de telares: cuente los telares activos en la planta. Pregunte por su capacidad de anchos (por ejemplo, telares de 1, 2 y 4 pulgadas para distintas anchuras de cinta). Una fábrica que declara 50.000 m/mes debería tener el número de telares correspondiente.
- Plantilla: compare el personal de producción con el administrativo. Una proporción saludable es de aproximadamente 3 a 5 operarios de producción por telar. Una estructura con exceso de oficina puede ser una empresa comercial y no un fabricante.
- Organización del taller: ¿el suelo está limpio y ordenado? ¿Se guardan las bobinas de hilo en una zona con clima controlado? ¿Hay registros de producción en cada puesto de trabajo? El desorden anticipa debilidades más amplias de control de calidad.
Zona 2: almacenamiento de materias primas e inspección de entrada
La calidad de la cinta empieza en el hilo. Ni el mejor telar compensa un hilo deficiente. Es una de las áreas de inspección más desatendidas y, a la vez, una de las más reveladoras.
- Condiciones de almacenamiento del hilo: los hilos de alta tenacidad (nailon, poliéster, UHMWPE, aramida) absorben humedad y se degradan con la exposición prolongada a los UV. Compruebe que el hilo se almacena en un almacén seco y a la sombra, no a la intemperie ni junto a ventanas.
- Etiquetado de los lotes de hilo: cada lote debe estar claramente etiquetado con el nombre del proveedor, el número de lote, el tipo de material, el denier y la fecha de recepción. Las bobinas sin etiquetar indican una trazabilidad deficiente.
- Informes de ensayo del hilo a la entrada: solicite ver sus registros de inspección de entrada del hilo. Las fábricas con buena reputación ensayan la variación de denier, las torsiones por pulgada (TPI) y la carga de rotura de cada lote nuevo antes de aprobarlo para producción.
- Diversidad de proveedores de hilo: una fábrica que depende de un único proveedor de hilo asume un riesgo de cadena de suministro. Pregunte quiénes son sus proveedores principales; marcas conocidas como INVISTA, Hyosung o DSM indican un abastecimiento de calidad.
Zona 3: inspección del tejido y de la planta de producción
Recorra la planta mientras está en funcionamiento: es donde se observa el comportamiento real de la calidad.
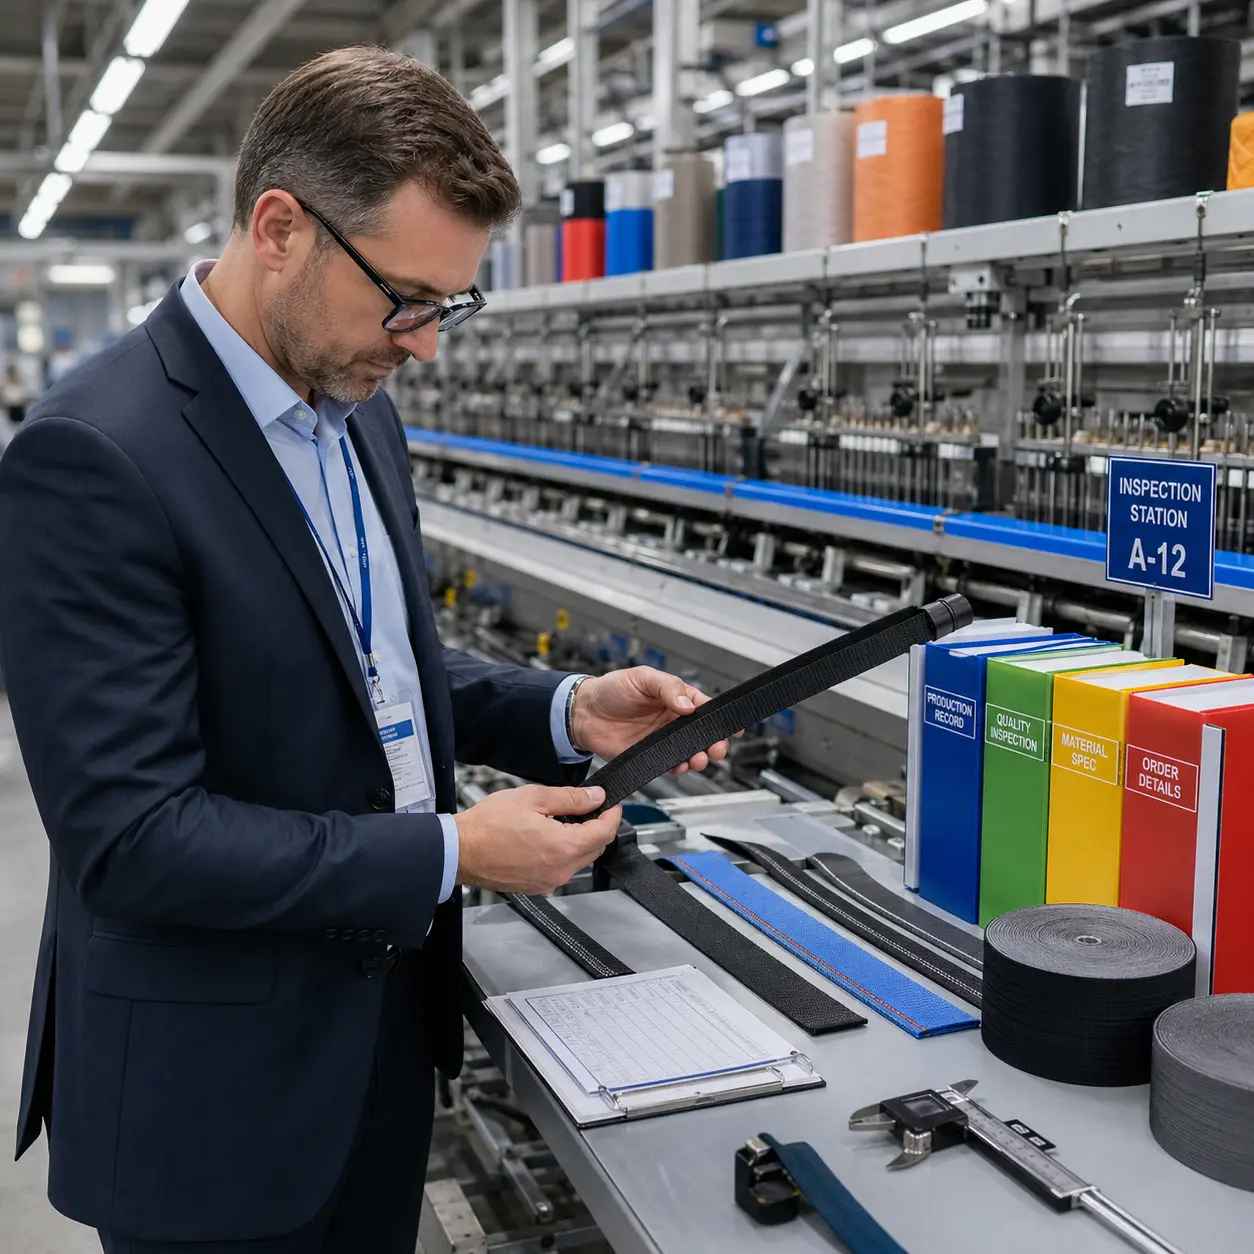
- Uniformidad del tejido: inspeccione la cinta en proceso para comprobar una densidad de tejido uniforme, una anchura constante (con calibre) y la ausencia de defectos visibles: hilos saltados, orillos rotos o vetas de tinte.
- Puntos de control de calidad (QCP): pregunte cuántas estaciones de inspección en línea existen. Como mínimo debe haber controles en: (a) la carga del hilo, (b) la inspección visual durante el tejido y (c) la inspección completa tras el tejido, antes del embalaje.
- Registros de mantenimiento de los telares: solicite los registros de mantenimiento. Los telares desatendidos producen cintas inconsistentes, algo especialmente crítico en la cinta Mil-Spec.
- Compromiso entre velocidad y calidad: pregunte por los ajustes de velocidad de los telares. Algunas fábricas los hacen funcionar a la máxima velocidad para inflar las cifras de producción, a costa de la resistencia a la tracción y de la uniformidad del tejido. Solicite una tanda de prueba a la velocidad que piensan utilizar para su pedido.
- Registro de defectos: compruebe si la fábrica mantiene un registro de defectos en tiempo real. Cuando se detecta un defecto, ¿se registra, se clasifica por tipo y se reintegra en la mejora de procesos? Una fábrica que no registra los defectos los repetirá.
Zona 4: proceso de tintura y acabado
Si su cinta requiere colores concretos o acabados funcionales, el departamento de tintura y acabado merece su propia zona de inspección.
- Capacidad de igualación de color: pregunte cómo igualan los estándares de color Pantone o los facilitados por el cliente. Los sistemas informatizados de igualación de color (X-Rite o Datacolor) con lecturas delta-E inferiores a 1,0 son el estándar del sector en tintorerías profesionales. Para pedidos militares y tácticos, revise también su cumplimiento de las normas de color Mil-Spec.
- Control de temperatura y tiempo del baño de tintura: la tintura es un proceso químico. Una temperatura o un tiempo de permanencia sin control provocan variaciones de color entre lotes. Pregunte por sus parámetros de proceso para cada tipo de tejido.
- Aplicación de acabados funcionales: en cintas resistentes a los UV, ignífugas o impermeables, verifique que el producto químico de acabado se aplica de forma uniforme y se cura a la temperatura correcta. Solicite la ficha de datos técnicos (TDS) de los productos químicos de acabado que utilicen. Consulte nuestra guía de tratamientos de acabado para cintas para saber qué hace cada acabado y cómo se aplica.
- Gestión de los lotes de tintura: ¿pueden garantizar que toda la cinta de su pedido procede del mismo lote de tintura? La variación entre lotes de tintura es una causa habitual de reclamaciones por color en pedidos grandes.
Zona 5: laboratorio e instalaciones de ensayo
Una fábrica que ensaya sus propios productos tiene un interés directo en el resultado. Esta zona separa a los fabricantes auténticos de los ensambladores.
- Máquina de ensayo de tracción: el equipo más importante. Verifique que dispone de una máquina de tracción calibrada y apta para los métodos ASTM D6770 o ISO 13934. Solicite el último certificado de calibración, que debe estar vigente (con menos de 12 meses). Nuestra guía de lectura de informes de ensayo muestra cómo es un resultado correctamente formateado.
- Ensayos de solidez del color: el crockmeter (solidez al frotamiento), el equipo de solidez al lavado y el de solidez a la luz (lámpara de xenón o cámara UV) son estándar en las cintas destinadas a uso exterior o a prendas de vestir.
- Calibres de anchura y espesor: las estaciones de control de calidad deben disponer de calibres digitales y medidores de espesor. Compruebe que estén calibrados y que sus etiquetas de calibración estén vigentes.
- Acceso a laboratorios externos: incluso los mejores laboratorios internos no pueden ensayar todas las especificaciones. Pregunte si trabajan con laboratorios externos acreditados (por ejemplo, SGS, Bureau Veritas o Intertek) para los ensayos de certificación formal en pedidos Mil-Spec o de cumplimiento normativo.
- Formato del informe de ensayo: solicite un informe de ensayo de una tanda de producción reciente. Un informe profesional debe incluir: descripción del producto, norma del método de ensayo, equipo utilizado (con identificación y fecha de calibración), resultados individuales, media y veredicto de apto/no apto frente al límite especificado.
Zona 6: documentación de gestión de la calidad
Solicite revisar los archivos de gestión de la calidad. Una documentación bien organizada es un indicador fiable de disciplina de procesos.
- Certificado ISO 9001: compruebe que está vigente y emitido por un organismo de certificación acreditado (no autodeclarado). Verifique el número de certificado en el registro público del organismo emisor.
- Plan de inspección y ensayo (ITP): pregunte si trabajan con un ITP escrito para cada pedido. Un ITP adecuado define todas las etapas de inspección, los criterios de aceptación, los planes de muestreo y los responsables antes de que empiece la producción.
- Registros de no conformidad (NCR): solicite ver los informes de no conformidad recientes. Las fábricas con cero NCR o son perfectas o no los registran. El volumen de NCR y la rapidez de resolución son buenos indicadores de la cultura de calidad.
- Sistema de trazabilidad: ¿pueden remontar cualquier rollo terminado hasta el lote de hilo, el número de telar, el turno, el operario y el baño de tintura concretos? La trazabilidad completa es esencial para el análisis de causa raíz si se produce un fallo en campo.
- Inspección del primer artículo (FAI): en productos nuevos o con clientes nuevos, ¿emite la fábrica un informe FAI formal antes de la producción en serie? Es la práctica habitual en el suministro de cintas para aplicaciones militares y aeroespaciales.
Zona 7: embalaje, almacenamiento y preparación logística
La inspección no termina en el producto. La forma en que una fábrica gestiona el producto terminado revela su compromiso con entregar una calidad que resista el transporte.
- Almacenamiento del producto terminado: la cinta debe almacenarse extendida, lejos de la luz solar directa, en un entorno limpio y seco. Los materiales sensibles a los UV (UHMWPE, aramida) son especialmente vulnerables a la degradación durante el almacenamiento.
- Especificaciones de embalaje: solicite ver el embalaje estándar para su mercado objetivo. El embalaje de exportación debe incluir: barrera contra la humedad (bolsa de polietileno y desecante), caja exterior de cartón corrugado de doble pared y etiqueta de producto con número de lote y fecha de producción.
- Paletización y apilado: compruebe si las cajas se paletizan y se enfardan con film estirable para la carga del contenedor. Un apilado excesivo o una paletización incorrecta provocan daños por aplastamiento durante el transporte.
- Política de conservación de muestras: ¿conserva la fábrica muestras de producción durante al menos 6–12 meses? Las muestras conservadas son la vía más rápida para resolver discrepancias sobre si un defecto existía en el momento del envío.
Su plan de acción de inspección: antes, durante y después
Utilice esta lista como un flujo de trabajo estructurado y no como una comprobación puntual:
- Antes de la visita (1–2 semanas antes): solicite los documentos enumerados en la zona 0. Revise sus informes de ensayo. Contraste la capacidad declarada con su número de telares.
- Durante la visita: fotografíe todo: la planta de producción, los sistemas de etiquetado, el equipo de ensayo y las condiciones de almacenamiento. Siga la lista anterior de forma sistemática. No confíe en la memoria.
- Después de la visita (en un plazo de 48 horas): compile los hallazgos. Marque cualquier respuesta negativa. Solicite al proveedor planes de acción correctiva para cada punto fallido antes de cursar el pedido.
- Valore una inspección externa: en pedidos superiores a 10.000 USD, contratar una empresa de inspección externa (QIMA, Asia Quality Focus u otra similar) para la inspección previa al embarque es un seguro rentable frente a las discrepancias de calidad. Si aún está negociando las condiciones de MOQ, incluya el coste de la inspección en el cálculo del coste total desembarcado.
¿No sabe si la fábrica que ha visitado puede cumplir sus estándares de calidad de cinta? Contacte con TMG Webbing: con gusto le explicaremos nuestro protocolo de inspección, compartiremos nuestros informes de ensayo y organizaremos una visita virtual o presencial a la fábrica antes de que confirme un pedido.
Pedidos de cinta a medida
MOQ de cinta a medida: 3.000 metros. Plazo de producción estándar: 15 días tras la aprobación de la especificación y de la muestra. Confirme el calendario de entrega de su pedido concreto. La disponibilidad en stock y las cantidades de producto terminado se cotizan por separado.
TMG Webbing dispone de certificados GRS y OEKO-TEX STANDARD 100. Solicítenos la confirmación del certificado vigente, de su titular y del alcance por artículo para su material, color y acabado. Las declaraciones de contenido reciclado y la documentación de transacción dependen del pedido.