Una marca de mobiliario de exterior en Alemania recibe la reclamación de un cliente: 800 sillas de terraza compradas en marzo muestran un descoloramiento visible en agosto, tras solo 5 meses de exposición a la radiación UV. El proveedor había certificado «solidez del color grado 4-5» en el informe de ensayo. La ficha técnica indicaba «cinta de poliéster estable a los rayos UV». ¿El problema? La cinta estaba teñida en pieza, no en masa. El comprador desconocía la diferencia y el proveedor no la mencionó. Esta guía explica por qué esos dos métodos de producción suponen una diferencia de 4× en la vida útil frente a los rayos UV, del 95 % en la huella hídrica y de 6× en el MOQ para colores personalizados.
Si compra cinta de poliéster o nailon para mobiliario de exterior, náutica, automoción, uso militar, seguridad o bienes de consumo premium, el método de teñido que utilice su proveedor determina si su producto lucirá como nuevo tras 3 veranos o tras 3 meses. El teñido en masa (dope dyeing, también llamado solution dyeing, mass dyeing o spun dyeing) fija el pigmento en el polímero fundido antes de la extrusión; el teñido en pieza (piece dyed, también llamado bath dyed o stock dyed) aplica el color en la superficie de una cinta ya tejida. Ambos procesos producen una cinta idéntica el primer día, pero su comportamiento difiere mucho tras la exposición a UV, lejía, abrasión y lavados repetidos.
Esta guía reúne valores de fichas técnicas de productores de hilo (DSM, Honeywell, Avient, Clariant), resultados de ensayos ISO 105 / AATCC y datos de abastecimiento B2B de fabricantes chinos de hilo y cinta. Úsela para especificar el método de teñido correcto en su próxima RFQ y para verificar las afirmaciones del proveedor con ensayos objetivos.
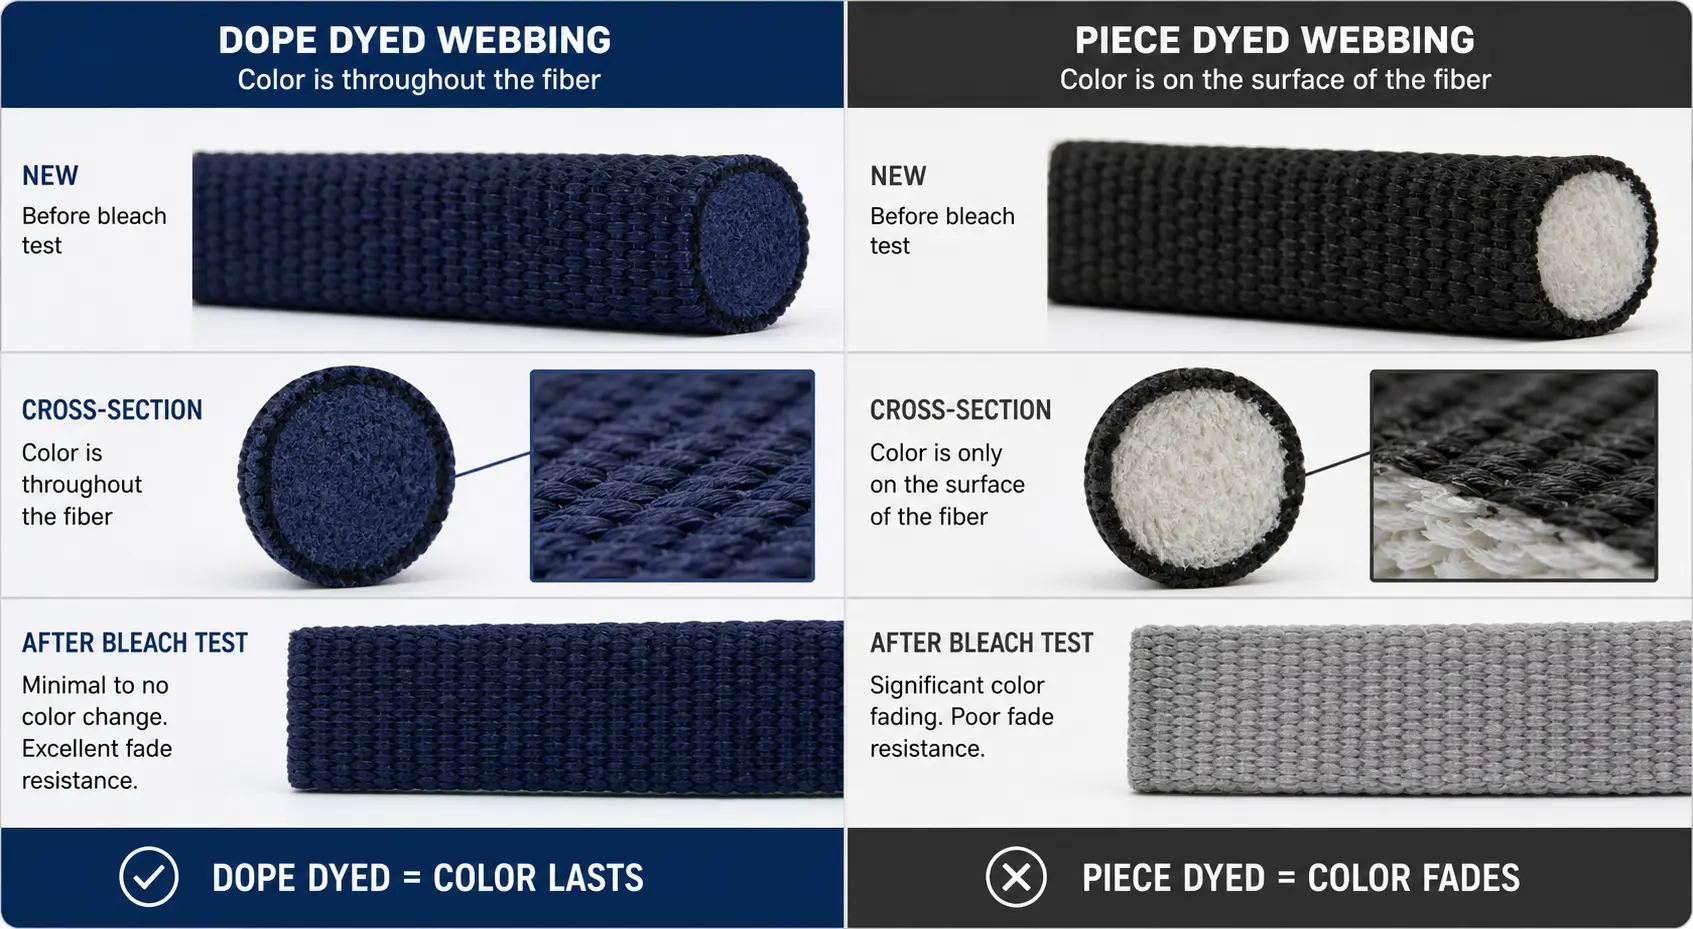
La analogía del rábano y la zanahoria: por qué importa el método de teñido
La forma más sencilla de entender la diferencia es la analogía del rábano y la zanahoria que utilizan los fabricantes de textiles de exterior:
- La cinta teñida en pieza es un rábano: piel roja impecable, pero corazón blanco. El color se aplica en la superficie de una fibra ya formada. Cuando los rayos UV, la abrasión o la lejía desgastan esa «piel» coloreada, el núcleo blanco queda a la vista. El descoloramiento, las vetas y la migración del color son inevitables.
- La cinta teñida en masa es una zanahoria: naranja de arriba abajo. El pigmento se mezcla con el polímero líquido antes de la extrusión, de modo que cada filamento queda coloreado a nivel molecular. Puede rayarla, frotarla, aplicar lejía o dejarla al sol durante años: el color no puede desgastarse porque no hay ningún núcleo sin teñir debajo.
Esta única diferencia estructural determina todas las métricas de rendimiento que siguen: solidez a la luz, solidez al lavado, resistencia a la lejía, consistencia entre lotes, estabilidad NIR, huella hídrica y MOQ.
Cinta teñida en masa vs teñida en pieza: tabla comparativa de 16 métricas
La siguiente tabla reúne las diferencias técnicas, comerciales y ambientales. Todos los valores son rangos habituales del sector; los valores concretos varían según el tipo de polímero (PET, PA6, PA66, PP), la química del pigmento y el control de proceso del proveedor.
| Métrica | Teñida en masa (solution dyed) | Teñida en pieza (bath dyed) | Diferencia |
|---|---|---|---|
| Ubicación del color | En toda la sección de la fibra (molecular) | Superficie: 10-20 % de la fibra | Fundamental |
| Solidez a la luz (ISO 105-B02) | Grado 7-8 | Grado 4-5 | 3 grados más |
| Solidez al lavado (ISO 105-C06) | Grado 5 | Grado 4 | 1 grado más |
| Solidez al frote (ISO 105-X12) | Grado 4-5 (seco/húmedo) | Grado 3-4 (seco/húmedo) | 1 grado más |
| Solidez al sudor | Grado 5 (ácido/alcalino) | Grado 4 (ácido/alcalino) | 1 grado más |
| Resistencia al cloro | Grado 4-5 (50 ppm Cl) | Grado 2-3 (50 ppm Cl) | 2 grados más |
| Vida útil frente a UV (Florida, 45°S) | 3.000-5.000 horas | 500-1.200 horas | 3-5× más |
| Facilidad de limpieza con lejía (NaOCl al 5 %) | Sin cambio de color en 30 min | Decoloración visible en 5 min | Crítico en hostelería |
| Consistencia entre lotes | ΔE < 0,5 (controlado por masterbatch) | ΔE 1,5-3,0 (variación del lote de teñido) | Tolerancia 3-6× más estrecha |
| Consistencia de reflectancia NIR | Idéntica en cada lote | Varía ±15-25 % según el lote de teñido | Crítico para uso militar |
| Consumo de agua | 0 L/kg (sin baño de teñido) | 100-150 L/kg de hilo | 95 % de ahorro |
| Huella de CO₂ | ~50 % de la teñida en pieza | Referencia | ~50 % de reducción |
| Aguas residuales generadas | Cero efluente de teñido | 1-3 gal/yd de tejido | Alineado con ZDHC |
| Coste del hilo (PET DTY 150D) | 1,38-1,86 USD/kg | 1,10-1,40 USD/kg en crudo + teñido | Prima del 15-30 % |
| MOQ de color personalizado | 3.000-5.000 kg por color | 500-1.000 kg por color | 6-10× mayor |
| Plazo de entrega (color personalizado) | 20-30 días (masterbatch + extrusión) | 10-15 días (solo baño de teñido) | 2× más largo |
Fuentes: datos de ensayo ISO 105-B02/C06/X12 de las fichas técnicas de Yaakan, VNPOLYFIBER, Tongxiang Shenao y HUILONG; datos de exposición UV de los ensayos de materiales de exterior de Art Fabric Vietnam y Coverstore; precios B2B de listados de proveedores verificados en Made-in-China.com a fecha del segundo trimestre de 2026.
Cómo funciona el teñido en pieza (y dónde sigue ganando)
El teñido en pieza es el proceso más antiguo, sencillo y flexible, y para muchas aplicaciones sigue siendo la opción correcta. La secuencia de producción:
- Extrusión del polímero: los chips de PET o PA6 se funden y se extruyen en hilo crudo blanco (FDY, DTY o POY).
- Bobinado del hilo: el hilo blanco se enrolla en bobinas o plegadores, listo para el tejido.
- Tejido: el hilo blanco se teje en cinta (tafetán, sarga, espiga, jacquard) en telares de agujas.
- Inmersión en el baño de teñido: la cinta blanca se introduce en un baño de teñido a presión de 130 °C con colorantes dispersos (poliéster) o colorantes ácidos (nailon), además de portadores, igualadores y reguladores de pH.
- Lavado y acabado: varios ciclos de enjuague eliminan el colorante no fijado; después se aplican termofijado y tratamientos suavizantes.
Las moléculas de colorante penetran en el 10-20 % exterior de la sección de la fibra y se unen a la superficie del polímero mediante fuerzas de van der Waals y puentes de hidrógeno. El interior de la fibra permanece sin teñir.
Dónde sigue ganando el teñido en pieza:
- Series pequeñas de color personalizado: un MOQ de 500 kg lo hace viable para programas de muestras, tiradas piloto y colores de moda de temporada corta.
- Cambios de color rápidos: una tintorería de pieza puede pasar de azul marino a verde bosque en 4 horas; una línea de extrusión con teñido en masa necesita 2-3 días para cambiar el masterbatch y limpiar.
- Flexibilidad de igualación de color: las tintorerías alcanzan cualquier tono Pantone con ΔE 1,0 en 24-48 horas; la igualación de masterbatch para teñido en masa tarda 7-14 días.
- Menor coste inicial: para productos de vida corta (accesorios de moda, artículos promocionales, bienes de una sola temporada), el teñido en pieza es más económico.
- Aplicaciones de interior: cuando la exposición a UV es mínima (tapicería de muebles, bolsos, prendas), la diferencia de solidez es menos relevante.
Consulte nuestra guía de ensayos de solidez del color para conocer el protocolo completo ISO 105 / AATCC y los criterios de aceptación de la cinta teñida en pieza.
Cómo funciona el teñido en masa (y por qué rinde de forma tan distinta)
El teñido en masa —también llamado dope dyeing, solution dyeing o spun dyeing— invierte la secuencia: el color se añade antes de que exista la fibra. La secuencia de producción:
- Preparación del masterbatch: se compone y peletiza un masterbatch de pigmento de alta concentración (normalmente 30-50 % de pigmento en una resina portadora de PET o PA).
- Dosificación del polímero fundido: los chips de polímero virgen y los pellets de masterbatch se alimentan a la extrusora mediante dosificadores gravimétricos, en proporciones típicas del 2-5 % de masterbatch en peso.
- Mezcla y extrusión del fundido: la masa de polímero y pigmento se homogeneiza en el husillo de la extrusora y se fuerza a través de una hilera. Al salir y solidificarse el fundido coloreado, cada filamento se forma con partículas de pigmento distribuidas de manera uniforme en toda su sección.
- Estirado y texturizado: el hilo coloreado se estira para orientar las cadenas poliméricas y se texturiza (DTY) o se deja liso (FDY) según la aplicación.
- Tejido: el hilo precoloreado se teje en cinta; no se necesita ningún baño de teñido posterior.
Como las partículas de pigmento quedan encapsuladas en la matriz polimérica, los fotones UV deben atravesar el polímero para alcanzarlas, y el propio polímero absorbe o refleja la mayor parte de las longitudes de onda UV antes de que puedan degradar el pigmento. Por eso el poliéster teñido en masa alcanza una solidez a la luz de grado 7-8, mientras que el poliéster teñido en pieza se queda en grado 4-5: el pigmento está protegido.
Las 5 ventajas principales de la cinta teñida en masa:
- Solidez a la luz grado 7-8: soporta 3.000-5.000 horas de luz solar directa antes de un cambio de color perceptible. Equivale a 5-8 años de exposición exterior en Florida.
- Solidez al lavado grado 5: el color forma parte del polímero; el lavado repetido con agua caliente y detergente no puede eliminar lo que está unido a nivel molecular.
- Consistencia del 100 % entre lotes: el color se controla mediante la proporción de dosificación del masterbatch (un parámetro de proceso basado en peso), no por la química, la temperatura y el tiempo del baño de teñido. Un ΔE < 0,5 entre lotes es habitual.
- 95 % de ahorro de agua: sin baño de teñido, sin ciclos de enjuague, sin lavado. Elimina 100-150 L de agua por kg de hilo y el coste correspondiente de tratamiento de aguas residuales.
- Cero efluente de teñido: en línea con ZDHC, bluesign y los programas de sostenibilidad de las marcas que restringen los vertidos de las tintorerías.
Los compromisos:
- MOQ más alto: los colores personalizados exigen un mínimo de 3.000-5.000 kg por color (frente a 500 kg del teñido en pieza), porque las tiradas de masterbatch solo son rentables a escala.
- Plazo más largo: 20-30 días para masterbatch personalizado y extrusión, frente a 10-15 días del teñido en pieza.
- Catálogo de colores limitado: los colores de stock (negro, azul marino, gris, beige, blanco) están ampliamente disponibles; los tonos especiales requieren masterbatch personalizado.
- Limitado a fibras sintéticas: el teñido en masa funciona con PET, PA6, PA66 y PP. No funciona con algodón, viscosa ni otras fibras celulósicas.
- Sin pasteles claros: los tonos muy pálidos (blanco roto, rosa claro, amarillo pálido) son difíciles de lograr porque una carga de pigmento inferior al 0,5 % produce un color inconsistente.
Estabilidad UV: la diferencia de 3-5× en la vida útil
La estabilidad UV es la razón más frecuente por la que los compradores B2B especifican cinta teñida en masa. La diferencia de rendimiento no es sutil:
| Condición de exposición | Cinta PET teñida en masa | Cinta PET teñida en pieza |
|---|---|---|
| Exterior en Florida, orientación sur a 45° (ASTM G7) | 3.000-5.000 horas hasta ΔE > 3 | 500-1.200 horas hasta ΔE > 3 |
| Exterior en Arizona (ASTM G7) | 4.000-6.000 horas | 600-1.500 horas |
| QUV acelerado (ISO 4892-3, 340 nm) | 2.000 horas hasta ΔE > 3 | 400-700 horas |
| Años equivalentes en exterior (Florida) | 5-8 años | 1-2 años |
El mecanismo: los fotones UV (290-400 nm) tienen energía suficiente para romper los cromóforos de los colorantes azoicos y antraquinónicos. En el hilo teñido en pieza, esos cromóforos están en la superficie de la fibra, totalmente expuestos a la radiación incidente. En el hilo teñido en masa, el pigmento está envuelto en 5-20 μm de polímero que absorbe casi por completo la UV-B (290-320 nm) y atenúa de forma significativa la UV-A (320-400 nm). El pigmento lleva, en la práctica, «gafas de sol UV».
En las aplicaciones cuya especificación depende de la vida útil frente a UV —mobiliario de exterior, lonas náuticas, toldos, velas de sombra, arneses de seguridad usados al aire libre, equipos militares expuestos al sol del desierto—, el teñido en masa no es una mejora: es un requisito. Consulte nuestra guía sobre la vida útil y la resistencia UV de la cinta para ver la metodología completa ASTM G7 / ISO 4892-3 y las curvas de degradación por polímero.
NIR militar: por qué el teñido en pieza es peligroso
Para la cinta militar que debe cumplir especificaciones de reflectancia en el infrarrojo cercano (NIR) —MIL-DTL-32439B, A-A-55126, MIL-DTL-44162D, MIL-PRF-44436C—, la elección entre teñido en masa y en pieza no es una preferencia, sino una especificación crítica para la seguridad.
El camuflaje NIR funciona igualando la reflectancia de un tejido en el rango de 600-1200 nm con la del terreno circundante (follaje, suelo, arena). Los dispositivos de visión nocturna (NVD) amplifican el NIR reflejado, de modo que un soldado cuya cinta presenta una firma NIR distinta a la del fondo resulta visible a 200-400 metros.
El problema de la cinta teñida en pieza en aplicaciones NIR:
- Variación entre lotes de teñido: la reflectancia NIR depende de la concentración del colorante y de la profundidad de penetración. Los lotes teñidos en pieza varían ±15-25 % en reflectancia NIR a 800 nm entre lotes de teñido, incluso cuando el color visible (valores Lab) parece idéntico.
- Migración del colorante: las moléculas de colorante migran dentro de la fibra con el tiempo, sobre todo con ciclos térmicos (-30 °C a +50 °C en uso sobre el terreno). La reflectancia NIR se desplaza durante el servicio.
- Teñido solo superficial: cuando la superficie coloreada se desgasta por abrasión (mochilas, portaplacas), el núcleo blanco expuesto refleja el NIR en un 80-90 %, una firma brillante visible para los NVD.
El hilo teñido en masa resuelve los tres problemas:
- NIR integrado en la fibra: la reflectancia la determina la formulación del masterbatch, controlada a ±2 % a 800 nm. Cada lote es idéntico.
- Sin migración de colorante: las partículas de pigmento quedan atrapadas físicamente en la matriz polimérica; no es posible ninguna migración molecular.
- Color en todo el espesor: la abrasión expone más fibra coloreada, no el núcleo blanco. La firma NIR se mantiene estable incluso tras más de 50.000 ciclos de abrasión.
Consejo para la especificación en compras militares: al adquirir cinta conforme a NIR, exija (1) certificado de origen del masterbatch (Avient, Clariant o equivalente), (2) informe de ensayo de reflectancia NIR por lote que cubra 600-1200 nm en incrementos de 50 nm y (3) estabilidad NIR tras ensayo de abrasión (según ISO 12947-2 a 25.000 ciclos). Si el proveedor no puede aportarlos, la cinta no es estable frente a NIR, con independencia de cualquier certificado. Consulte nuestra guía de cinta IRR para ver el protocolo completo de conformidad con MIL-DTL-32439B.
Ensayos de solidez del color: la escala ISO 105 de 5 grados
La solidez del color se califica en una escala de 1 a 5, donde 5 = sin cambio ni transferencia de color y 1 = cambio de color grave. Los compradores deben exigir informes de ensayo que cubran como mínimo los cuatro tipos de solidez relevantes para la cinta:
| Ensayo | Norma | Típico en teñido en masa | Típico en teñido en pieza | Mínimo de especificación |
|---|---|---|---|---|
| Solidez a la luz | ISO 105-B02 / AATCC 16 | 7-8 | 4-5 | 5 (exterior), 4 (interior) |
| Solidez al lavado | ISO 105-C06 | 5 | 4 | 4 |
| Solidez al frote (seco) | ISO 105-X12 | 4-5 | 3-4 | 4 |
| Solidez al sudor | ISO 105-E04 | 5 | 4 | 4 |
| Solidez al cloro | ISO 105-E03 | 4-5 | 2-3 | 3 (piscina), N/A (general) |
Los informes de ensayo deben ser específicos del lote, no «valores típicos» genéricos de una muestra de hace 3 años. Consulte nuestra guía para leer informes de ensayo y saber qué verificar en un certificado de solidez del color.
Sostenibilidad: la diferencia del 95 % en agua
El teñido textil es el segundo mayor contaminante de agua dulce del mundo, después de la agricultura. Una tintorería convencional de poliéster que procesa 10.000 toneladas al año consume entre 100 y 1.000 millones de litros de agua al año, a menudo en regiones que ya sufren estrés hídrico. El teñido en masa elimina por completo esta huella hídrica en la fase de coloración.
Por kilogramo de hilo coloreado:
| Recurso | Teñido en masa | Teñido en pieza | Ahorro |
|---|---|---|---|
| Agua | ~5 L (solo preparación del masterbatch) | 100-150 L (baño de teñido + enjuague) | 95 % |
| Energía | ~8 MJ/kg | ~18 MJ/kg (calentamiento del baño a 130 °C) | ~55 % |
| CO₂ equivalente | ~2,1 kg CO₂/kg | ~4,2 kg CO₂/kg | ~50 % |
| Auxiliares químicos | Ninguno (solo pigmento) | Portadores, igualadores, reguladores de pH, fijadores | 100 % eliminados |
| Tratamiento de aguas residuales | No requiere | Requiere una planta completa de tratamiento de efluentes | Coste de capital y operativo eliminado |
Para las marcas que buscan certificación ZDHC (Zero Discharge of Hazardous Chemicals), bluesign o GOTS, la cinta teñida en masa elimina la tintorería por completo de la cadena de suministro auditada. Combinada con chips de PET reciclado (rPET), la cinta teñida en masa permite una doble declaración de sostenibilidad: contenido reciclado verificado (certificación GRS) y ahorro verificado de agua y productos químicos. Consulte nuestra guía de cinta rPET para ver el protocolo de verificación del contenido reciclado.
Análisis de costes: cuándo el teñido en masa resulta más económico
La prima de coste por metro de la cinta teñida en masa suele ser del 12-20 %, pero el coste total de propiedad (TCO) cuenta otra historia. A continuación, una comparación de TCO para un comprador B2B que especifica 10.000 metros de cinta de poliéster para mobiliario de exterior, 50 mm de ancho, 1,5 mm de espesor y color personalizado Pantone 19-4052 «Classic Blue»:
| Componente de coste | Teñido en masa | Teñido en pieza |
|---|---|---|
| Coste del hilo (5.000 kg a 1,60 USD/kg frente a 1,25 USD/kg) | $8.000 | $6.250 |
| Tejido y acabado (sin baño de teñido) | $4.200 | $3.800 + $1.200 de recargo por teñido |
| Igualación de masterbatch (pago único) | $1.200 | $0 |
| Recargo por aguas residuales | $0 | $600 |
| Subtotal (10.000 m) | $13.400 | $11.850 |
| Coste por metro | $1,34 | $1,19 |
| Vida útil frente a UV (exterior en Florida) | 6 años | 1,5 años |
| Sustituciones en 6 años | 1× | 4× |
| TCO a 6 años | $13.400 | $47.400 |
| TCO a 6 años por metro | $1,34 | $4,74 |
En aplicaciones con exposición a UV, la cinta teñida en masa es 3,5× más económica a lo largo de 6 años de vida útil, pese a la prima del 12 % por metro. El cálculo se invierte en aplicaciones de interior de vida corta: una bolsa promocional que se usa 6 meses no sufre sustituciones por UV, por lo que gana el menor coste por metro del teñido en pieza.
Matriz de selección por aplicación (11 casos)
A continuación, qué método de teñido especificar en cada aplicación habitual de cinta. Las recomendaciones de «teñido en masa» reflejan los casos en que los requisitos de UV, solidez, consistencia o NIR justifican la prima; las de «teñido en pieza» reflejan los casos en que la flexibilidad, el MOQ o una vida útil corta lo convierten en la opción correcta.
| Aplicación | Recomendado | Motivo |
|---|---|---|
| Cinta para mobiliario de exterior (sillas de terraza, tumbonas) | Teñido en masa | 5.000 h de vida UV frente a 1.000 h; limpiable con lejía |
| Lonas náuticas y cinta para jackstay | Teñido en masa | Agua salada, UV y limpieza con lejía; conformidad ISO 12401 |
| Cinta NIR/IRR militar (MIL-DTL-32439B) | Teñido en masa (obligatorio) | Consistencia NIR entre lotes; sin migración de colorante |
| Cinta para interior de automoción (cinturones, techo) | Teñido en masa | 10-15 años de vida UV a través del cristal; sin COV |
| Cinta para arnés de seguridad (construcción, detención de caídas) | Teñido en masa | La estabilidad UV conserva el color indicador de resistencia; conformidad ANSI Z359 |
| Cinta para toldos y velas de sombra | Teñido en masa | Exposición UV continua; garantía de color de 8 años |
| Collares y correas para mascotas (uso exterior) | Teñido en masa | Solidez al lavado grado 5; solidez al sudor; resistencia al cloro |
| Tirantes premium para mochilas (outdoor y tácticas) | Teñido en masa | Resistencia UV y a la abrasión; consistencia entre lotes para igualar el color de marca |
| Tirantes para bolsos de moda de interior (tote, bolso) | Teñido en pieza | Igualación Pantone personalizada; MOQ bajo; vida útil corta |
| Cordones promocionales y cinta para eventos | Teñido en pieza | Vida útil corta; cambios de color rápidos; bajo coste |
| Cinturones de prendas (moda, uniforme) | Teñido en pieza | Ciclos de color estacionales; flexibilidad de series pequeñas |
8 señales de alerta en el abastecimiento B2B
Al evaluar proveedores que afirman tener capacidad de cinta teñida en masa, estas son las tergiversaciones y fallos de verificación más habituales:
- Afirmaciones de «equivalente a solution dyed»: algunos proveedores presentan cinta teñida en pieza como «equivalente a solution dyed» porque alcanza una solidez a la luz de grado 4-5 (lo que no es equivalente). Exija confirmación explícita por escrito de que el hilo es dope dyed, con el origen del masterbatch.
- Sin certificado de origen del masterbatch: el hilo teñido en masa legítimo utiliza masterbatch de Avient (antes PolyOne), Clariant, Ampacet o equivalente. Si el proveedor no puede indicar el fabricante del masterbatch, es probable que el hilo esté teñido superficialmente y se presente como teñido en masa.
- Informes de ensayo con más de 12 meses: los informes de solidez del color deben ser específicos del lote y estar fechados en los últimos 12 meses. Los «valores típicos» genéricos o los informes de hace 3 años no son una verificación aceptable.
- Sin datos de solidez a la luz ISO 105-B02: es el ensayo más importante para acreditar el teñido en masa. Si el proveedor facilita solidez al lavado pero no a la luz, sospeche de un teñido en pieza. El teñido en masa debe alcanzar grado 7 o superior.
- MOQ de color personalizado inferior a 1.000 kg: los colores personalizados auténticos de teñido en masa exigen un MOQ de 3.000-5.000 kg, porque las tiradas de masterbatch solo son rentables a escala. Un MOQ de 500 kg para un color «dope dyeing personalizado» es un producto teñido en pieza disfrazado.
- Plazo inferior a 15 días para color personalizado: los colores personalizados de teñido en masa requieren composición del masterbatch (5-10 días) y extrusión (10-15 días), en total 20-30 días. Un plazo de 10 días para un color «dope dyeing personalizado» es técnicamente imposible.
- Sin microscopía de sección transversal: el ensayo definitivo para distinguir el teñido en masa del teñido en pieza es la microscopía de la sección transversal de la fibra. El teñido en masa muestra color uniforme en todo el espesor; el teñido en pieza, solo en el 10-20 % exterior. Si el proveedor no puede facilitar fotografías de sección transversal, rechace el pedido hasta verificarlo.
- Reflectancia NIR variable entre lotes: en aplicaciones militares, exija informes de reflectancia NIR por lote (600-1200 nm en incrementos de 50 nm). Si la reflectancia a 800 nm varía más de ±5 % entre lotes, el hilo está teñido en pieza, con independencia de cualquier otra documentación.
Árbol de decisión rápido en 5 pasos
- ¿La cinta recibirá >500 horas al año de luz solar directa? Si sí → teñido en masa. Si no → continúe.
- ¿Se trata de una aplicación militar NIR/IRR? Si sí → teñido en masa (obligatorio). Si no → continúe.
- ¿Se limpiará la cinta con lejía o estará expuesta al cloro? Si sí → teñido en masa. Si no → continúe.
- ¿Es aceptable un MOQ de 3.000 kg o más para el color personalizado? Si sí → teñido en masa para el mejor TCO. Si no → teñido en pieza.
- ¿La vida útil es >3 años? Si sí → teñido en masa (3-5× más vida UV). Si no → el teñido en pieza es aceptable.
Este árbol de decisión resuelve correctamente cerca del 90 % de las selecciones de método de teñido en el ámbito B2B. Para el 10 % restante (aplicaciones especiales, especificaciones híbridas, construcciones de hilo mixto), consulte al proveedor con requisitos de rendimiento concretos y deje que su equipo de ingeniería recomiende.
Preguntas frecuentes
¿Cuál es la diferencia entre la cinta teñida en masa y la teñida en pieza?
La cinta teñida en masa (dope dyeing, solution dyeing) lleva el pigmento de color mezclado en el polímero fundido antes de la extrusión de la fibra, por lo que el color queda fijado en la estructura molecular de la fibra. La cinta teñida en pieza se teje primero con hilo crudo blanco y después se sumerge en un baño de teñido: el color se sitúa en la superficie de la fibra. El resultado: el teñido en masa alcanza una solidez a la luz de grado 7-8 frente al grado 4-5 del teñido en pieza, una solidez al lavado de grado 5 frente a 4 y un 95 % de ahorro de agua, pero exige un MOQ de 3.000-5.000 kg para colores personalizados frente a 500 kg del teñido en pieza.
¿Por qué se exige cinta teñida en masa en las aplicaciones militares NIR?
Las especificaciones militares NIR (reflectancia en el infrarrojo cercano) exigen valores de reflectancia dentro de tolerancias estrictas en longitudes de onda de 600-1200 nm. Con hilo teñido en masa, las propiedades NIR se integran en la fibra durante la extrusión y ofrecen una reflectancia idéntica en cada lote. Con hilo teñido en pieza, el rendimiento NIR depende de la penetración del colorante y varía de un lote de teñido a otro, lo que crea firmas de detección peligrosas en el campo de batalla. MIL-DTL-32439B, A-A-55126 y MIL-DTL-44162D exigen en la práctica hilo teñido en solución (solution dyed) para cinta conforme a NIR.
¿Es más cara la cinta teñida en masa que la teñida en pieza?
Por metro, la cinta teñida en masa cuesta normalmente un 12-20 % más que la equivalente teñida en pieza, debido al mayor coste del hilo (1,38-1,86 USD/kg frente a 1,10-1,40 USD/kg en crudo) y a un MOQ mayor (3.000-5.000 kg frente a 500 kg para colores personalizados). Sin embargo, el teñido en masa elimina las tarifas de proceso del baño de teñido, reduce los costes de tratamiento de aguas residuales en torno al 95 % y ofrece una vida útil frente a UV de 3 a 5 veces mayor, lo que reduce el coste total de propiedad en aplicaciones de exterior o de larga vida.
¿Puedo pedir cinta teñida en masa en cualquier color personalizado?
No de forma económica. Los colores de stock (negro, azul marino, gris, beige, blanco) tienen MOQ bajos (a menudo por debajo de 500 kg). Los colores personalizados igualados a Pantone requieren una tirada de producción de masterbatch con un mínimo de 3.000-5.000 kg por color. Para pedidos menores de color personalizado, la cinta teñida en pieza sigue siendo la única opción viable, aceptando la contrapartida de una solidez a la luz de grado 4-5 en lugar de 7-8.
¿Cómo puedo verificar la afirmación de teñido en masa de un proveedor?
Tres métodos de verificación: (1) Microscopía de sección transversal: la fibra teñida en masa muestra color uniforme en todo el espesor; la teñida en pieza, solo en el 10-20 % exterior de la sección. (2) Ensayo con lejía: la cinta teñida en masa sumergida en hipoclorito de sodio al 5 % durante 30 minutos no muestra cambio de color; la teñida en pieza se decolora o presenta vetas. (3) Documentación del proveedor: exija el certificado de origen del masterbatch (Avient, Clariant o equivalente) y un informe de ensayo ISO 105-B02 que acredite una solidez a la luz de grado 7 o superior.
¿Funciona el teñido en masa para el nailon igual que para el poliéster?
Sí, aunque con matices. El nailon 6 y el nailon 66 teñidos en masa están ampliamente disponibles y alcanzan la misma solidez a la luz de grado 7-8 que el poliéster teñido en masa. No obstante, la mayor absorción de humedad del nailon (8 % frente al 0,4 % del poliéster) hace que la dispersión del pigmento pueda ser algo menos uniforme y que la igualación del color sea más sensible a la humedad durante la extrusión. Consulte nuestra comparación de nailon y poliéster para conocer el comportamiento específico de cada polímero.
¿Se puede reciclar la cinta teñida en masa?
Sí. Como el pigmento está unido molecularmente al polímero, la cinta de PET teñida en masa es totalmente reciclable mediante los flujos estándar de reciclaje mecánico, a diferencia de la cinta teñida en pieza, que a menudo requiere etapas de descoloración que degradan la calidad del polímero reciclado. Combinada con materia prima rPET, la cinta teñida en masa favorece el reciclaje en circuito cerrado. Consulte nuestra guía de reciclaje de cinta para ver el protocolo completo de fin de vida útil.
Conclusión
Especificar «cinta de color» sin especificar el método de teñido es uno de los errores de compra más habituales y más costosos en el abastecimiento textil B2B. El método de teñido determina la vida útil frente a UV (diferencia de 3-5×), la solidez del color (3 grados de diferencia), la consistencia entre lotes (tolerancia 6× más estrecha), la huella hídrica (95 % de ahorro), la estabilidad NIR (crítica para uso militar) y el coste total de propiedad (3,5× a lo largo de 6 años de vida útil).
En cualquier aplicación expuesta al sol, que deba igualar un color de marca en varias tiradas de producción, que requiera conformidad NIR o que conlleve una garantía de varios años, especifique hilo teñido en masa de forma explícita en la RFQ, exija la documentación del origen del masterbatch y verifique con microscopía de sección transversal. En aplicaciones de vida corta, de interior o con ciclos de color rápidos, el teñido en pieza sigue siendo la opción más económica y flexible.
El mercado B2B de la cinta teñida en masa premia a los compradores que especifican el método de teñido, la química del pigmento y el origen del masterbatch en sus RFQ, y penaliza a quienes aceptan «cinta de color» o «estable a UV» sin verificación. Utilice la tabla de 16 métricas, la matriz de 11 aplicaciones y la lista de 8 señales de alerta de esta guía como referencia de compra y exija datos de ensayo por lote a cada proveedor.
Si necesita ayuda para especificar el método de teñido correcto para su aplicación, póngase en contacto con TMG Webbing e indique sus requisitos de exposición UV, vida útil, solidez del color y certificación. Fabricamos cinta teñida en masa y teñida en pieza con hilos de PET, PA6, PA66 y PP, con ensayos completos de solidez del color ISO 105, caracterización de la reflectancia NIR y trazabilidad del origen del masterbatch.
¿Necesita cinta teñida en masa?
TMG Webbing fabrica cinta teñida en masa (solution dyed) en colores estándar (negro, azul marino, Coyote, Ranger Green, blanco) con MOQ bajo, además de colores personalizados igualados a Pantone con trazabilidad de masterbatch. Solidez a la luz grado 7-8 certificada según ISO 105-B02. Grados conformes a NIR disponibles para aplicaciones MIL-DTL-32439B / A-A-55126. Anchos de 10 mm a 150 mm.
Solicitar presupuesto Lista de verificación de inspección de fábrica